Что такое капиллярный контроль сварных соединений и какие дефекты он позволяет выявить?
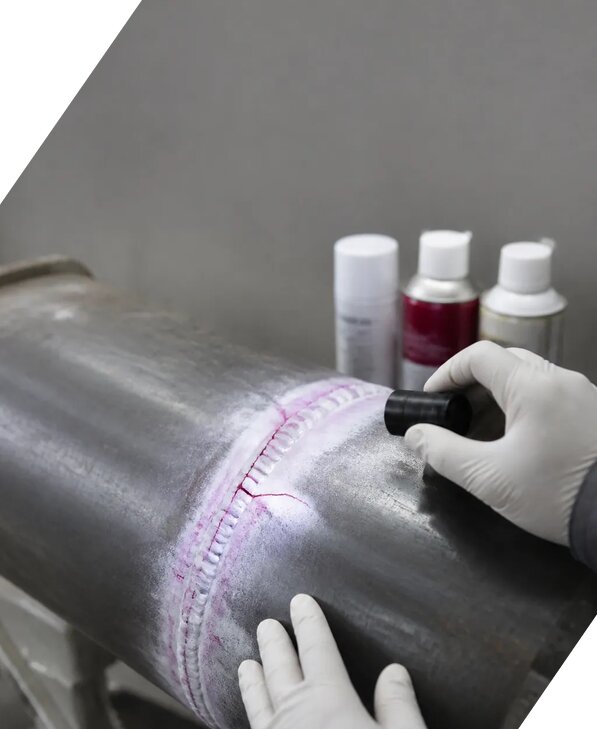
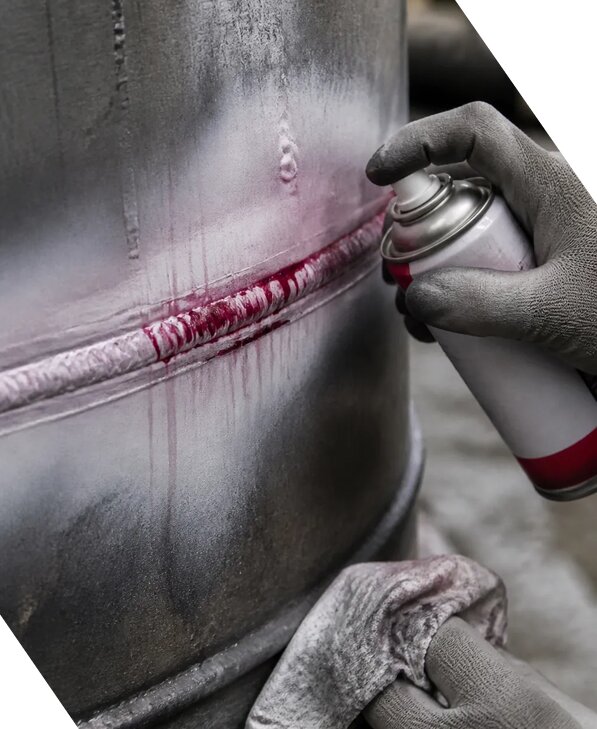
Капиллярный контроль сварных соединений представляет собой метод неразрушающего контроля, предназначенный для обнаружения поверхностных и выходящих на поверхность несплошностей в металле и сварном шве. Метод основан на проникновении специального индикаторного состава в мельчайшие полости дефекта благодаря капиллярному эффекту. После удаления излишков пенетранта и нанесения проявителя место дефекта формирует контрастный индикаторный след, по которому специалист определяет наличие, форму, протяженность и расположение нарушения сплошности.
С помощью такой процедуры выявляются трещины металла, непровары, поверхностные поры сварного шва, подрезы, свищи, закаты, расслоения, несплошности в зоне сплавления и другие дефекты, раскрывающиеся на поверхность. При этом капиллярный метод не предназначен для прямого выявления внутренних дефектов, которые не имеют выхода на поверхность. Для обнаружения внутренних пор, шлаковых включений, скрытых непроваров и иных внутренних нарушений применяются ультразвуковой, радиографический или другой подходящий вид лабораторного контроля.
Ключевым преимуществом метода является высокая чувствительность контроля при исследовании деталей сложной формы, небольших сварных швов, участков с затрудненным доступом для иных средств диагностики. Капиллярный контроль применяется для проверки трубопроводов, резервуаров, металлоконструкций, деталей машин, оборудования, элементов строительных конструкций и технологических узлов. В зависимости от задачи используются цветной или люминесцентный способ контроля. Люминесцентный вариант позволяет обнаруживать более мелкие дефекты при осмотре в ультрафиолетовом освещении.
Результатом работ становятся протокол результатов, описание выявленных несплошностей, их координаты и оценка соответствия требованиям нормативной документации. При необходимости оформляется заключение дефектоскопии или техническое заключение для подтверждения возможности дальнейшей эксплуатации, ремонта либо повторного контроля объекта. Капиллярный контроль качества особенно важен после сварки, механической обработки, ремонта, наплавки, термического воздействия и перед приемкой ответственных конструкций.
Как выполняется капиллярный контроль сварного шва и из каких этапов состоит методика проведения?
Методика проведения капиллярного контроля включает последовательную подготовку поверхности, нанесение индикаторных материалов, выдержку, удаление излишков, проявление дефектов и документирование результатов. До начала работ специалист изучает техническое задание, рабочие чертежи, сведения о материале, типе сварного соединения, условиях эксплуатации и критериях приемки. На основании этих данных определяется зона контроля, выбираются материалы, устанавливаются требования к освещенности, температуре поверхности и продолжительности отдельных операций.
Первым этапом выполняется визуальная подготовка участка. С поверхности удаляются грязь, масло, окалина, ржавчина, остатки краски, влага и другие загрязнения, способные закрыть устье дефекта или ухудшить проникновение пенетранта. При необходимости используются обезжиривающие составы, щетки, ветошь и разрешенные способы механической очистки. После подготовки проводится осмотр, чтобы убедиться в отсутствии загрязнений, которые могут повлиять на чувствительность контроля.
Затем на исследуемый участок наносится пенетрант. Состав выдерживается в течение времени, установленного технологической инструкцией и применяемой нормативной документацией. За этот период жидкость проникает в открытые поверхностные дефекты. После выдержки излишки пенетранта аккуратно удаляются с поверхности, при этом важно не вымыть индикатор из полости несплошности. Далее наносится проявитель, который вытягивает пенетрант из дефекта и формирует видимый след.
Специалист выполняет визуальный осмотр при нормируемом освещении или применяет ультрафиолетовый источник при люминесцентном контроле. Определяются вид индикации, координаты дефекта, длина, ширина, направление и взаимное расположение выявленных показаний. При необходимости используются измерительная лупа, линейка, шаблоны сварщика и другое измерительное оборудование. После оценки результатов поверхность очищается от остатков материалов, а место контроля маркируется или фиксируется на схеме.
Для подтверждения достоверности процедуры учитываются настройка дефектоскопа, срок годности контрольных материалов, состояние оборудования и результаты проверки на контрольном образце. В документах указываются объект, шов, объем проверки, примененная методика, условия проведения, результаты измерений, выявленные поверхностные дефекты и вывод о соответствии требованиям. При проведении работ ЭкспертизаРоссия соблюдает установленную технологию контроля и оформляет результаты в форме, пригодной для приемки, ремонта или технического обследования конструкции.
Какие дефекты сварных соединений выявляются капиллярным методом, а какие требуют дополнительных исследований?
Капиллярный контроль предназначен прежде всего для поиска дефектов, которые имеют выход на поверхность проверяемого металла. В ходе исследования могут быть обнаружены трещины металла различного происхождения, включая горячие и холодные трещины, усталостные повреждения, трещины после термической обработки и дефекты, возникшие при эксплуатации. Также метод позволяет выявлять поверхностные непровары, раскрытые поры сварного шва, цепочки пор, свищи, подрезы, несплавления, закаты, расслоения и иные нарушения сплошности.
Особое значение имеет обнаружение линейных индикаций. Даже небольшой поверхностный дефект может быть опасен, если он ориентирован поперек направления действующих нагрузок, расположен в зоне концентрации напряжений или развивается рядом с местом окончания сварного шва. По характеру индикации специалист оценивает вероятную природу нарушения, однако окончательная классификация выполняется с учетом формы, размеров, расположения, технологии изготовления и требований проекта. Наличие следа не всегда означает автоматическую непригодность соединения, поэтому решение принимается по установленным критериям приемки.
Капиллярный метод имеет ограничение: он не показывает дефекты, полностью расположенные внутри металла и не выходящие на поверхность. Поэтому внутренние дефекты, включая скрытые поры, шлаковые включения, внутренние непровары и несплошности в глубине шва, проверяются дополнительными методами. Для этого применяются ультразвуковая дефектоскопия, радиографический контроль, магнитопорошковый метод для ферромагнитных материалов или иные инструментальные измерения.
Комбинация нескольких способов позволяет получить более полную картину состояния соединения. Например, капиллярный контроль выявляет раскрытую трещину на поверхности, а ультразвуковая проверка определяет ее возможное продолжение в глубину. В отдельных случаях назначаются натурные измерения, повторная зачистка участка, контроль после ремонта и повторная приемка. Объем дополнительных работ определяется техническим заданием, категорией ответственности конструкции и требованиями нормативной документации.
При интерпретации показаний учитываются чувствительность контроля, контрастность индикации, форма и размеры следа, состояние поверхности, возможная шероховатость и вероятность ложных показаний. По итогам оформляются протокол результатов и техническое заключение, где указываются выявленные дефекты, координаты дефекта, примененный метод и вывод о соответствии требованиям. Стоимость работ может начинаться от 5132 руб/м² и зависит от площади, количества соединений, доступа, типа материала и необходимого объема оформления.
Как обеспечиваются точность и достоверность результатов капиллярного контроля?
Достоверность капиллярного контроля обеспечивается не только качественными материалами, но и соблюдением всей технологической цепочки. На результат влияют состояние поверхности, температура, освещенность, время выдержки, способ удаления излишков, свойства пенетранта и проявителя, квалификация специалиста, исправность оборудования и правильность интерпретации индикаций. Поэтому контроль выполняется по утвержденной методике, с учетом требований нормативной документации и параметров конкретного объекта.
Перед началом процедуры проверяется пригодность материалов, целостность упаковки, срок годности, условия хранения и соответствие выбранной системы установленному уровню чувствительности. Поверхность очищается таким образом, чтобы не закрыть дефект и не создать ложный след. Рабочая зона должна быть сухой, доступной для осмотра и защищенной от воздействия осадков, пыли и посторонних загрязнений. Если контроль проводится в сложных условиях, ограничения фиксируются в документах.
Для подтверждения работоспособности системы используется контрольный образец с искусственными или аттестованными дефектами. Он позволяет оценить, насколько пенетрант и проявитель формируют устойчивую индикацию, а также проверить соблюдение времени выдержки и качества очистки. При использовании специализированной аппаратуры контролируются настройки, интенсивность освещения и состояние вспомогательных средств. Измерительное оборудование должно иметь необходимые характеристики и проходить проверку в установленном порядке.
Специалист оценивает не только наличие показаний, но и их форму. Линейные индикации, округлые пятна, скопления и размытые следы рассматриваются отдельно, поскольку они могут иметь различное происхождение. При сомнениях участок очищается и исследуется повторно, а при необходимости назначается другой метод. Погрешность измерений учитывается при определении размеров дефекта, особенно если показание находится около предельного значения.
В итоговый протокол включаются сведения об объекте, материале, сварном соединении, зоне контроля, примененных материалах, условиях выполнения, результатах измерений и выявленных показаниях. Прилагаются схемы, фотографии, маркировка участков и ссылки на критерии оценки. На основании этих данных оформляется заключение дефектоскопии или техническое заключение. Лабораторный контроль, выполненный с соблюдением процедуры, позволяет обоснованно принять решение о годности шва, необходимости ремонта или проведении расширенного обследования. В Ростове специалисты выполняют такие работы с учетом назначения конструкции и требований технического задания.
В каких случаях требуется капиллярный контроль сварных соединений и какие документы выдаются по итогам?
Капиллярный контроль назначается в тех случаях, когда необходимо подтвердить отсутствие поверхностных дефектов в сварных соединениях, основном металле или наплавленных участках. Проверка востребована при изготовлении и монтаже металлоконструкций, строительстве и ремонте трубопроводов, обследовании резервуаров, контроле деталей оборудования, приемке сварочных работ, подготовке объекта к техническому освидетельствованию и оценке состояния конструкций после длительной эксплуатации.
Контроль может выполняться до нанесения защитного покрытия, после механической обработки, после устранения дефекта сваркой, при выявлении подозрительной индикации визуальным осмотром, а также в рамках комплексной диагностики. Важно, чтобы объем проверки был установлен заранее. В техническом задании обычно указываются контролируемые соединения, длина или площадь участка, категория ответственности, применяемая методика, нормы оценки и форма отчетности. Если объект расположен в Ярославской области, состав работ дополнительно согласовывается с учетом местных условий, доступа и требований эксплуатирующей организации.
По завершении процедуры заказчику передается комплект документов. В него может входить протокол результатов с указанием объекта, даты, специалистов, использованных материалов, параметров контроля, результатов измерений и вывода о соответствии требованиям. При обнаружении показаний составляется ведомость дефектов с описанием вида индикации, координатами дефекта, размерами, фотографиями и рекомендациями по дальнейшим действиям. Для обследований и ответственных конструкций оформляется техническое заключение с оценкой состояния и предложениями по ремонту, повторному контролю или ограничению эксплуатации.
Если дефекты не обнаружены либо выявленные показания соответствуют допустимым нормам, в заключении фиксируется положительный результат контроля конкретного участка. Если обнаружены недопустимые трещины, непровары, поры сварного шва или другие поверхностные несплошности, участок подлежит ремонту и повторному исследованию после устранения причин. При подозрении на внутренние дефекты дополнительно назначается ультразвуковая или радиографическая проверка.
Организационные условия также влияют на выполнение работ. Компания принимает технические задания в сентябре, проводит контроль с применением профильного испытательного оборудования, а режим работы указан как режим работы: Пн-Пт 09-18 Сб-Вс вых.. Для предварительного обсуждения состава документации можно направить запрос специалисту Владимиру Кирилловичу или использовать телефон +7 931 105-63-33. При заказе услуги под ключ скидка от 15 процентов. Информация о выполненных проектах и опыте компании актуальна на 2026, но окончательный объем контроля всегда определяется характеристиками объекта и действующей нормативной документацией.